
构建智能仓储:WMS在现代制造中的关键角色
在传统 ERP 系统中,物料管理的重点多集中于成本核算,而非仓库作业。系统通常以“送货单记入、发料单记出”的方式处理库存,仅从总量角度描述库存变动,却忽略了仓库现场的关键问题:物料放在哪里?如何包装?怎样追踪?这种局限反映出传统 ERP 设计者对仓库实际操作流程的认知不足。
现场逻辑:从“品项”到“装箱单位”
在现实仓库作业中,最小的物料单位往往是装箱明细(Packing List),而非单纯的品项记录。以箱包行业为例,每一批原物料或成品,通常都以“装箱”为单位进行收货、上架、调拨与出货管理。传统 ERP 无法满足这种装箱逻辑,而 WMS(仓储管理系统)恰好弥补了这一缺口。
WMS 的现场优势:从扫码收料到数据同步
在 WMS 系统中,使用 PDA 扫码收货时,系统可自动完成以下任务:•绑定物料、栈板与仓位;•自动生成收料单;•全程无需纸张、键盘或鼠标输入。此过程实现了物流流转与信息流同步,是现代智慧仓的核心基础。
区域分仓:A/B/C 仓逻辑助力调度效率
为提升现场管理与调度效率,仓库可依物料使用时序划分为三大区域:•A 区:未来一周即将上线的物料,按订单集中存放;•B 区:中期使用的原料,依品项暂存;•C 区:呆滞或滞销物料。合理配置 “待验区 → B 仓 → A 仓 → 产线” 的流转路径,可构建一个动态、快速、精准反应的物料上料机制。其中,A 区扮演极关键角色,常依订单编号与款式分类摆放,为智能上料与精益产线服务。
大排程机制:连动采购与上料
WMS 系统若整合“大排程”逻辑,可实现两大关键能力:1排后追料:订单变更时,系统可自动发出邮件通知供应商,及时更新交期。2料到后排:原料到厂后,由系统分解成备料任务,派发至各工位。此时,备料工位机作为执行端口,与厂内局域网连动,驱动物料由 B 仓精准转入 A 仓,形成闭环流程。
智能化设备协同:AGV 与无人仓愿景
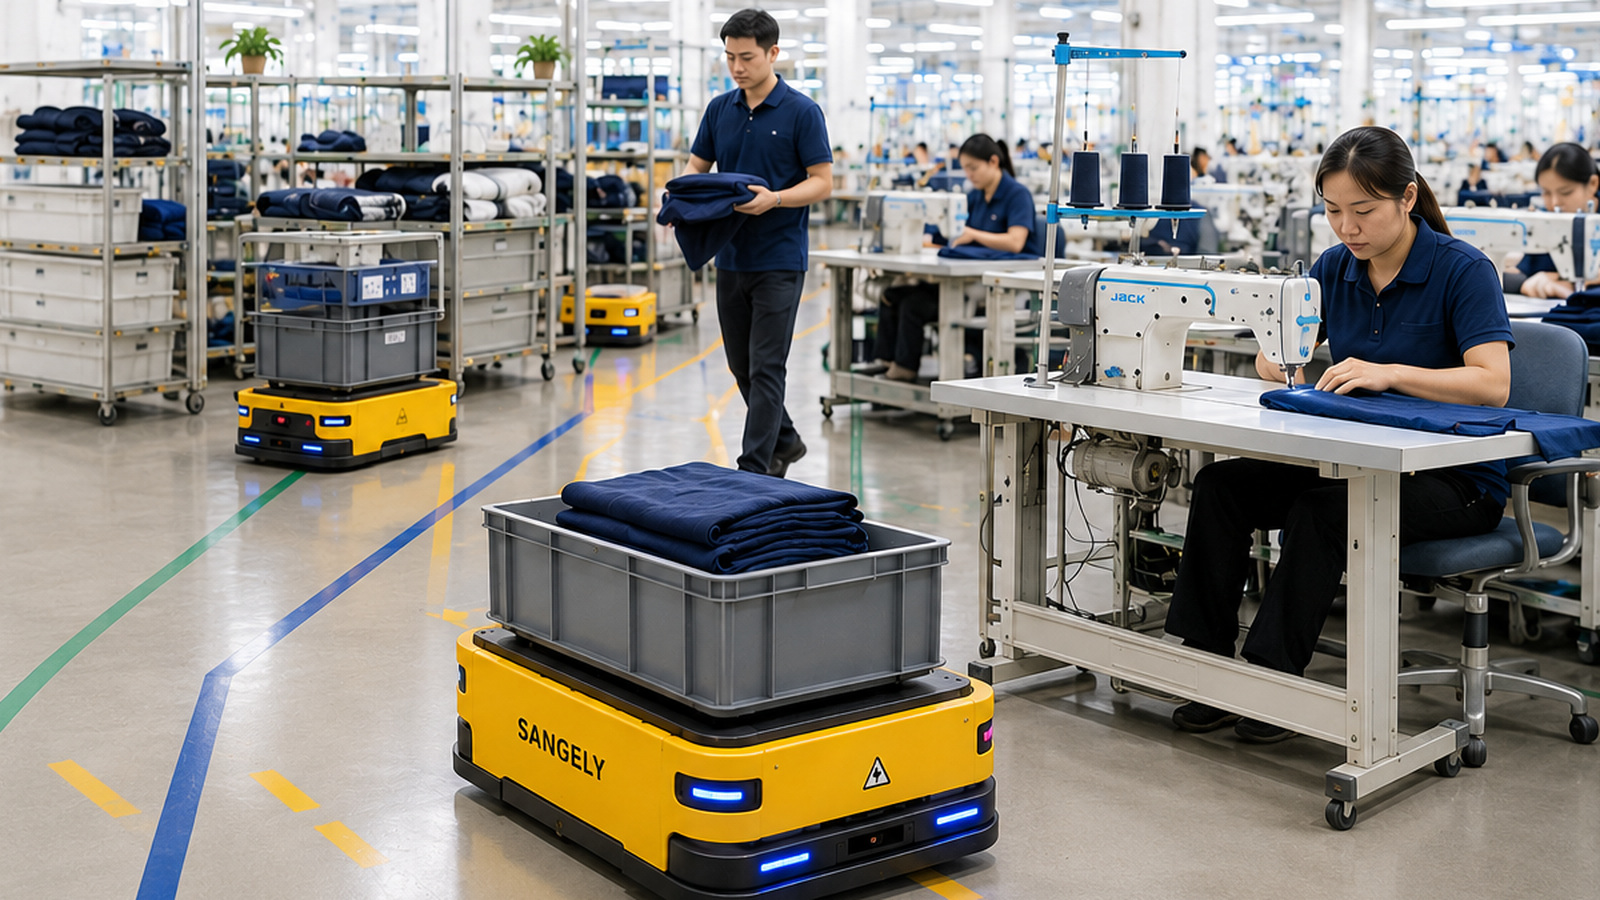
传统 ERP 系统仅能提供库存总量,缺乏对批次、包装与仓位的精细化管理。而 WMS 系统能实现:•每件物料的包装信息管理;•仓位追踪;•支持 AGV / RGV 进行自动搬运。最终目标是构建无人化仓储环境,释放人力资源,提升效率。
超越系统:WMS 是生态,而非工具
构建 WMS,并不只是部署一个软件系统,而是搭建一个面向智能制造、精益生产与柔性供应链的协同生态:以 ERP 为轴心,WMS 为中枢,大排程为调度引擎,备料工位机为前线执行——一条从订单到上线的高效数据链就此形成。
场景辨析:工厂原料仓 vs 电商云仓
有群友提及“云仓”概念。诚然,电商端的云仓与制造端的原料仓有不同定位:•云仓:强调快速响应与终端分拣,服务消费者;•原料仓:聚焦供应链协同与产线支持,服务工厂。两者基础逻辑一致,皆追求“信息流与物流同步”,但应用场景不同,并无优劣之分。
结语:构建智能仓储,已不是选择
在今日高度不确定、订单变化频繁的制造环境中,拥有一个高反应、高整合的 WMS 系统,不是锦上添花,而是生存所需。智能仓储,正在成为现代制造工厂不可或缺的基础设施。