
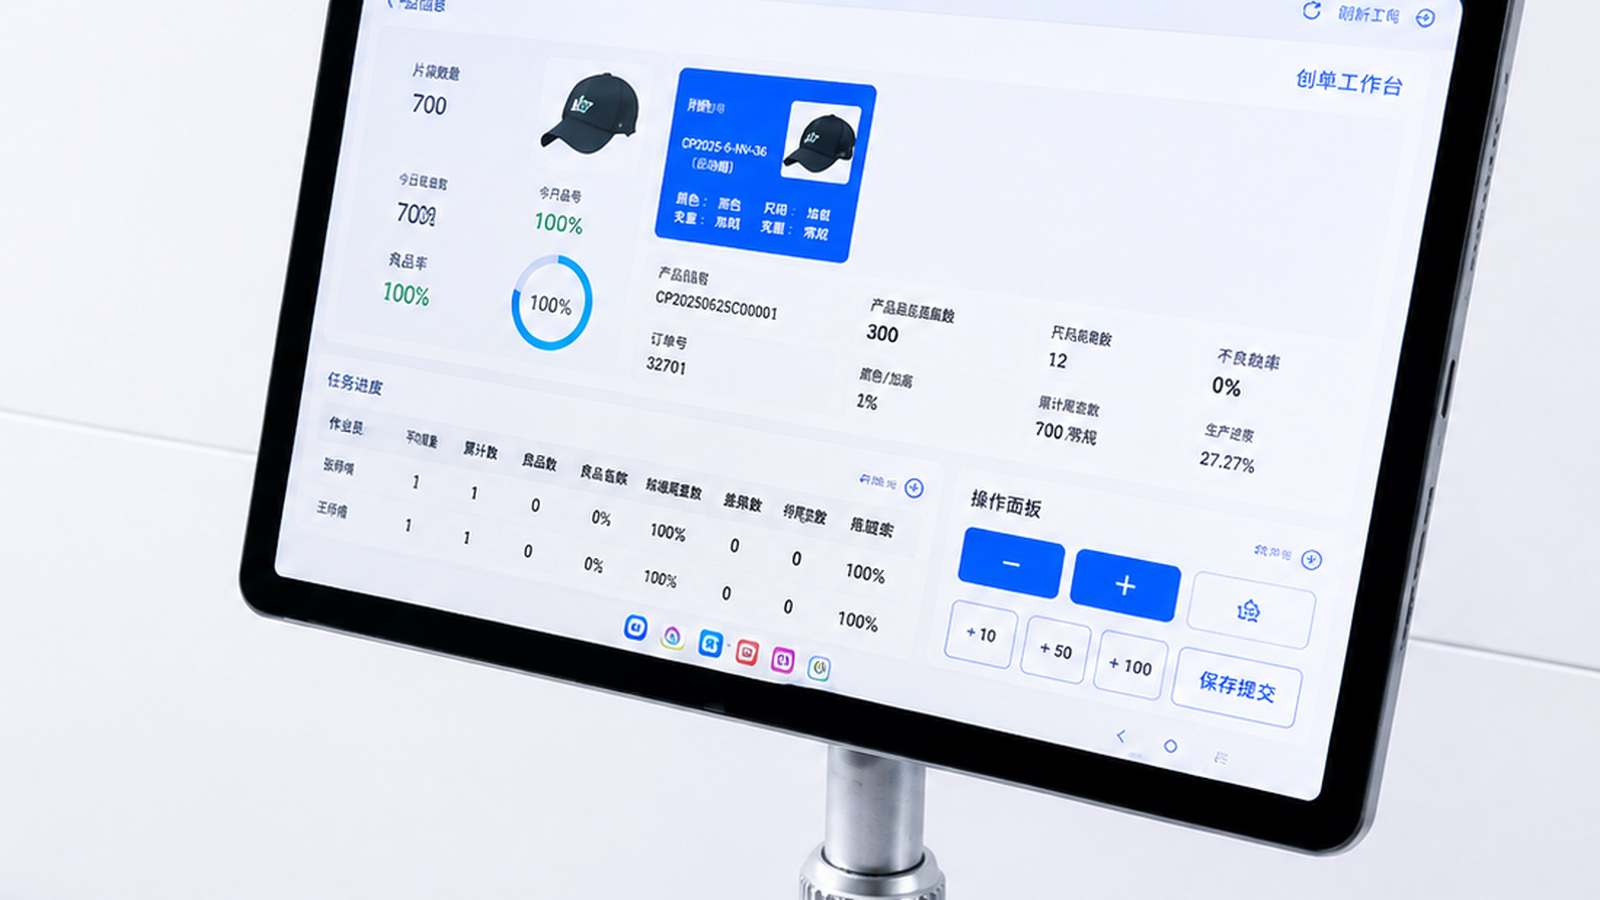
在传统ERP系统中,操作界面往往是一套通用模板,用户权限的配置只是为系统管理员带来方便,却忽视了真正使用者的需求。实际上,企业中每一个“工位”无论是开发、生产、仓储,还是管理、行政,都拥有不同的信息维度、操作逻辑与协作流程。如果所有工位都被统一套用同一界面设计,无异于削足适履,既限制了效率,也压抑了灵活性。
工位,是企业的最小决策与执行单元
“工位”不仅仅是生产线上的某个工人,也不仅是办公室中某位管理者。它代表的是一种角色职责与任务场景的组合,包括从开发、设计、调度、采购、财务,到拉料、裁床、缝纫、检验、厂务等岗位。每个工位都应拥有与其工作任务深度匹配的操作界面、信息可视范围与数据反馈方式。
多工位系统设计:一人一界面,一机一任务
本系统设计中,我们构建了多个工位机界面,具体包括:
PDM开发工位:整合业务、版师、IE、计价等角色的信息搜索与反馈机制。
ERP工位:面向生管、采购、PMC、仓储、财务等管理人员,强调数据流转与物料追踪。
MES制造工位:涵盖备料、拉料、开料、车缝、尾查、巡检、组长、厂长等具体执行工位,并结合IE与人资角色,实现工时追踪与绩效分析。
图示为“拉料工位机”的专属界面。其界面简洁直观,任务目标明确(如应拉层数、布料规格、订单编号等),并可视化效率进度与排刀图,适配现场工人直觉操作与实时反馈。
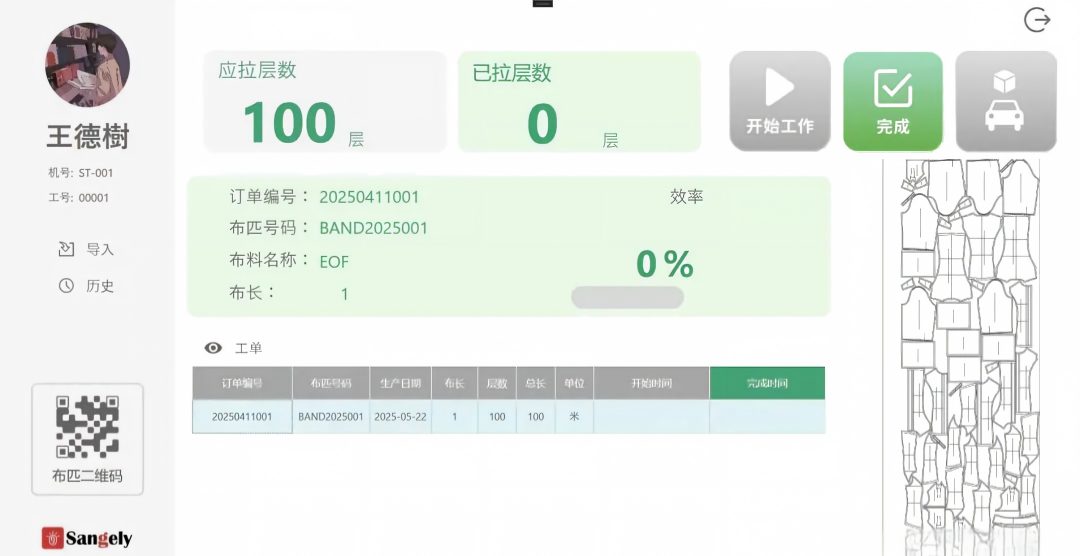
拉料工位机专属界面
驱动装备与采集数据:走向“可调度工位”系统
若进一步将该界面体系与PDM+CAD+ERP+MES深度集成,结合自动化设备(如AGV、铺布机、视觉冲床等)与自动数据采集技术(如二维码、RFID、传感器等),便可形成一套真正基于工位调度的智能系统。每天以PMC为中心,系统自动推演最佳工作路径、任务分配与优先级调度,形成真正意义上的数据驱动、工位为核、跨系统协同的智能制造生态。
这一设计,不只是软件界面上的优化,而是推动制造企业从“系统驱动人”迈向“人机协同调度系统”的关键一步。